Cập nhật lần cuối: 02/11/2026
Xuất mã G-code chuẩn xác từ phần mềm Mastercam cho hệ điều khiển Fanuc yêu cầu một bộ dịch dữ liệu được cấu hình đúng chuẩn theo phần cứng thực tế của máy. Việc sử dụng post processor fanuc cnc được tối ưu hóa giúp chuyển đổi chính xác đường dao CAM thành các câu lệnh CNC an toàn, ngăn ngừa va chạm trục và rút ngắn thời gian gia công thực tế tại xưởng cơ khí chính xác.
Trong ngành gia công hiện đại, việc đầu tư vào bản quyền phần mềm lập trình CAM chỉ là bước khởi đầu. Giá trị cốt lõi quyết định sự thành công của một chương trình gia công nằm ở khâu hậu xử lý. Một tệp post processor fanuc cnc được tinh chỉnh chuyên sâu sẽ đảm bảo mọi chuyển động của máy mượt mà, không gặp lỗi giật cục, loại bỏ hoàn toàn các tình trạng dừng máy bất ngờ hay báo lỗi cú pháp khi nạp chương trình vào bộ điều khiển.
Khái niệm và vai trò của Post Processor Fanuc CNC trong Mastercam
Post processor fanuc cnc là tệp tin cấu hình đóng vai trò trung gian trong phần mềm Mastercam, có nhiệm vụ biên dịch toàn bộ dữ liệu đường dao (NCI) thành tập lệnh mã G-code và M-code tương thích hoàn toàn với bộ điều khiển CNC Fanuc (như Fanuc 0i-MF, 31i-B, 18i-MB hay các dòng 5 trục Series 30i).
Trong quy trình lập trình CAM chuyên nghiệp, mỗi hệ điều khiển CNC có cú pháp lệnh, chu trình cố định (canned cycles) và cách xử lý tọa độ khác nhau. Bộ điều khiển Fanuc nổi tiếng về tính ổn định nhưng cũng đòi hỏi các cấu trúc lệnh nghiêm ngặt như G43 H (bù chiều dài dao), G54-G59 (tọa độ phôi), G05.1 Q1 / G05 P10000 (chế độ gia công tốc độ cao AICC/AIAPC). Bộ Post-processor chuẩn đóng vai trò cầu nối đảm bảo máy CNC vận hành đúng từng tọa độ và lệnh phụ trợ mà không sinh lỗi phần mềm hay sự cố phần cứng.
Nhiều kỹ sư khi sử dụng trang tính năng gia công phay Mastercam thường gặp tình trạng Mastercam Verify báo OK vẫn va chạm hoặc khi xuất ra mã G-code đưa vào máy CNC Fanuc thì máy báo lỗi cú pháp (như PS0010, PS0007), nhảy dao đột ngột hoặc bỏ qua lệnh bật nước làm mát. Nguyên nhân trực tiếp xuất phát từ việc file Post-processor chưa được tùy chỉnh theo đúng cú pháp chuẩn của dòng máy Fanuc đó.
Hơn thế nữa, đối với các nhà máy nhận gia công đơn hàng xuất khẩu, tính đồng bộ của post processor fanuc cnc giúp đảm bảo chất lượng bề mặt sản phẩm đạt độ bóng cao, đúng dung sai bản vẽ mà không cần tốn nhiều công sức sửa đổi mã lệnh bằng tay tại bảng điều khiển của máy CNC.
Rủi ro khi dùng Post Processor chưa tối ưu cho bộ điều khiển Fanuc
Bộ điều khiển CNC Fanuc chiếm đa số tại các xưởng gia công cơ khí chính xác tại Việt Nam. Tuy nhiên, việc dùng chung một file Post-processor định dạng mặc định (Generic Fanuc) cho mọi dòng máy Fanuc từ 3 trục đến 5 trục tiềm ẩn nhiều nguy cơ kỹ thuật nghiêm trọng:
- Sự cố va chạm trục và gãy dao: Lỗi định dạng lệnh rút dao, thiếu lệnh nhấc dao an toàn G91 G28 Z0. trước khi di chuyển trục X, Y hoặc thiếu lệnh hủy bù chiều dài dao G49 khi thay dao tự động (ATC). Khi vận hành với tốc độ cao, những sai sót nhỏ này có thể gây hậu quả phá hủy toàn bộ chi tiết và cụm đầu trục chính.
- Sai lệch tọa độ phôi: Thiếu hoặc nhầm lẫn cấu trúc gọi gốc tọa độ mở rộng (G54.1 P1 đến P48) đối với các chi tiết gia công nhiều gá đặt phức tạp, dẫn đến tình trạng gia công lệch tâm hoặc cắt lẹm vào đồ gá định vị.
- Không kích hoạt được tính năng gia công khuôn mẫu tốc độ cao: Máy CNC Fanuc hiện đại được trang bị tính năng đọc trước dữ liệu (Look-ahead) để làm mịn đường dao. Nếu Post-processor không tự động chèn đúng mã G05.1 Q1 (hoặc G05 P10000) ở đầu nguyên công và G05.1 Q0 ở cuối nguyên công, máy sẽ chạy bị khựng, dằn xóc và cho bề mặt sản phẩm bị sọc.
- Lãng phí thời gian chu kỳ (Cycle time): Các lệnh thừa, lệnh lặp lại không cần thiết hoặc chu trình khoan G81/G83 xuất không đúng chuẩn làm kéo dài thời gian máy chạy vô ích, làm giảm năng suất tổng thể của xưởng cơ khí.
- Lỗi cú pháp chu trình chuyên biệt: Các chu trình doa, taro cứng (Rigid tapping M29) nếu không được định nghĩa chuẩn trong post processor fanuc cnc sẽ khiến mũi taro bị gãy ngay trong lỗ ren khi đảo chiều quay trục chính.
Đối chiếu với thông số điều khiển CNC của hãng Fanuc, mỗi dòng hệ điều khiển từ Fanuc 0i-Mate đến các dòng High-end 31i Model B đều có bảng mã M-code đặc thù do nhà sản xuất máy (OEM như Doosan, Akira-Seiki, Okuma, Kitamura) quy định riêng. Do đó, bài toán tối ưu Post-processor là yêu cầu bắt buộc trước khi đưa chương trình vào sản xuất hàng loạt.
4 bước xuất G-code cho máy CNC Fanuc bằng Mastercam chuẩn xác
Để đảm bảo file G-code xuất ra an toàn 100% và chạy mượt mà trên máy CNC Fanuc, kỹ sư lập trình CAM nên thực hiện quy trình 4 bước chuẩn hóa dưới đây:
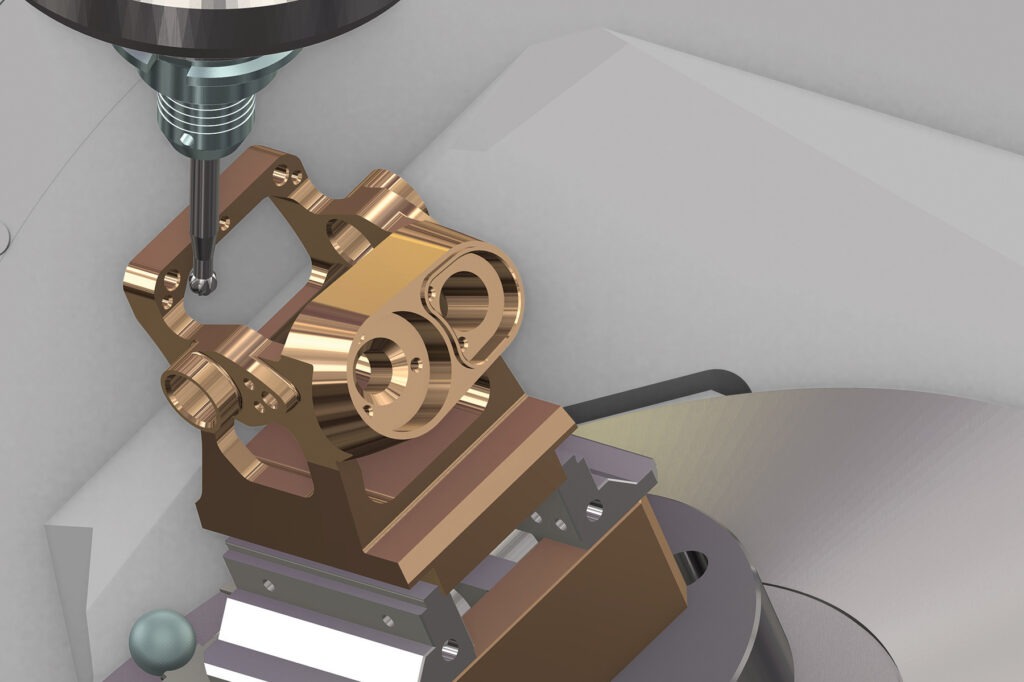
Bước 1: Chọn đúng Machine Definition và Control Definition
Trong giao diện Mastercam Mill, vào menu Machine > chọn loại máy (Mill/Lathe/Mill-Turn). Bạn cần chọn đúng tệp .mcam-control và .mcam-mmd đã được đại lý tích hợp sẵn cho dòng máy Fanuc tương ứng tại xưởng, thay vì chọn máy định dạng chung mặc định.
Bước 2: Kiểm tra thiết lập thông số Post-processor trong Toolpath Manager
Trước khi bấm Post (G1), vào phần Files trong cây quản lý Toolpath Group để xác nhận file .pst đang liên kết đúng là tệp post processor fanuc cnc đã được kiểm duyệt. Kiểm tra thông số đăng ký số chương trình (Program Number Oxxxx), tên chương trình và gốc tọa độ (WCS) đã khớp với thiết lập gá đặt trên máy thật.
Bước 3: Mô phỏng kiểm tra va chạm (Verify & Backplot)
Thực hiện mô phỏng đường dao bằng công cụ Backplot và Verify trong Mastercam để kiểm tra chiều dài dao gá, nguy cơ gạt cán dao vào vấu kẹp phôi, và các điểm chuyển tiếp giữa các nguyên công gia công thô (Dynamic Motion) và gia công tinh (Finish Toolpath). Việc này giúp phát hiện sớm các bất hợp lý trước khi đưa code ra xưởng.
Bước 4: Xuất G-code và kiểm tra cú pháp mã lệnh
Bấm biểu tượng Post Selected Operations (G1). File G-code sẽ được mở trong trình biên soạn Mastercam Code Expert. Người lập trình cần kiểm tra nhanh các đoạn mã quan trọng:
- Đoạn khởi động (Header): Phải có câu lệnh an toàn
G00 G17 G21 G40 G49 G80 G90. - Đoạn thay dao (Tool Change): Kiểm tra lệnh gọi dao
Txx M06, lệnh quay trục chínhSxxxx M03, lệnh di chuyển Z an toàn và gọi bù daoG43 Hxx Zxx M08. - Đoạn kết thúc chương trình (Footer): Kiểm tra lệnh tắt nước làm mát
M09, dừng trục chínhM05, lùi trục Z về gốc máyG91 G28 Z0.và lệnh kết thúcM30.
Bảng so sánh Post Processor Fanuc CNC mặc định và Post Processor tùy chỉnh
Dưới đây là bảng so sánh kỹ thuật giữa việc sử dụng file Post-processor mặc định đi kèm phần mềm và bộ post processor fanuc cnc đã được tinh chỉnh bởi đội ngũ kỹ thuật chuyên nghiệp từ đại lý ủy quyền Mastercam:
| Tiêu chí so sánh | Post Processor Fanuc Mặc Định (Generic) | Post Processor Fanuc Tùy Chỉnh (Solid & Soft) |
|---|---|---|
| Độ an toàn vận hành | Nguy cơ va chạm trung bình do lệnh rút dao chưa tối ưu theo từng máy. | An toàn tuyệt đối, cấu hình chuẩn điểm lùi dao và khóa trục theo phần cứng. |
| Gia công tốc độ cao (AICC/AIAPC) | Phải chèn mã tay thủ công (G05.1 Q1 / G05 P10000) vào file text. | Tự động xuất mã G05.1 / G05 theo thiết lập chiến lược đường dao Mastercam. |
| Hỗ trợ trục xoay (4 trục / 5 trục) | Dễ lỗi nội suy góc xoay, không hỗ trợ tốt G68.2 (Tilted Working Plane). | Tích hợp chuẩn G68.2, TWP, RTCP (G43.4 / G43.5) cho máy 5 trục Fanuc. |
| Tùy biến M-code nhà máy | Chỉ có các mã M-code cơ bản chuẩn (M03, M04, M05, M08, M09). | Tích hợp đầy đủ M-code riêng của dòng máy (kẹp/mở đồ gá, thổi khí, thay dao). |
| Thời gian xử lý tại máy CNC | Tốn thời gian thợ máy kiểm tra, sửa mã G-code thủ công tại bàn điều khiển. | Chạy trực tiếp từ thẻ nhớ/mạng DNC không cần sửa bất kỳ dòng lệnh nào. |
Đối với các doanh nghiệp sản xuất cơ khí chính xác phục vụ chuỗi cung ứng FDI, việc chuẩn hóa mã G-code bằng post processor fanuc cnc chuyên dụng là yếu tố then chốt giúp tối ưu thời gian chu kỳ và bảo vệ hệ thống máy CNC đắt tiền khỏi các nguy cơ hư hỏng cơ khí.
Các cấu hình nâng cao cho hệ điều khiển Fanuc 4 trục và 5 trục
Lập trình cho máy CNC 4 trục và 5 trục sử dụng hệ điều khiển Fanuc đòi hỏi Post-processor phải hỗ trợ các tính năng động lực học phức tạp. Khi khai thác thư viện Post Processor chính thức Mastercam, các cấu hình nâng cao sau đây cần được tích hợp:
1. Tính năng Tilted Working Plane (G68.2) cho gia công 3+2 trục
Mã G68.2 cho phép máy CNC Fanuc thiết lập hệ tọa độ xoay nghiêng một cách dễ dàng mà người lập trình không cần phải tính toán lại gốc tọa độ thủ công. Post-processor tùy chỉnh sẽ tự động tính toán các góc xoay Euler (I, J, K) hoặc góc xoay quanh các trục (X, Y, Z) để xuất chính xác dòng lệnh G68.2 X.. Y.. Z.. I.. J.. K.. giúp thao tác gá đặt phôi trên máy 5 trục trở nên đơn giản.
2. Tính năng Tool Center Point Control (TCP / G43.4) cho gia công 5 trục đồng thời
Trong gia công 5 trục liên tục, đầu dao và bàn máy chuyển động đồng thời. Lệnh G43.4 (hoặc G43.5) giúp bộ điều khiển Fanuc tự động tính toán bù chiều dài dao theo thời gian thực dựa trên vị trí góc của các trục xoay (A, B, C). Một bộ post processor fanuc cnc chuẩn cho máy 5 trục phải kiểm soát được điểm bắt đầu và điểm kết thúc của lệnh G43.4, tránh hiện tượng văng dao khi chuyển đổi giữa các đường dao 3 trục và 5 trục.
3. Quản lý điểm giới hạn hành trình trục xoay (Axis Limit Control)
Bộ Post-processor cao cấp sẽ tự động cảnh báo hoặc đảo chiều góc xoay (Rewind Motion) khi hành trình bàn xoay của máy CNC Fanuc chạm giới hạn vật lý (như trục C xoay quá +/- 360 độ hoặc trục A nghiêng quá -110 độ), tránh việc máy bị dừng đột ngột giữa chừng khi đang cắt gọt bề mặt biên dạng phức tạp.
Dịch vụ tùy chỉnh Post Processor Fanuc CNC từ Đại lý Solid & Soft
Việc tự chỉnh sửa file Post-processor (ngôn ngữ MP scripting của Mastercam) đòi hỏi kiến thức sâu rộng cả về lập trình phần mềm lẫn cơ chế vận hành máy CNC thực tế. Nhằm giúp các xưởng sản xuất giải quyết triệt để nỗi đau lỗi G-code và an toàn chạy máy, Solid & Soft – Đại lý ủy quyền chính thức của Mastercam tại Việt Nam – cung cấp dịch vụ chuyên sâu về tùy chỉnh và tối ưu hóa post processor fanuc cnc cho mọi dòng máy.
Đội ngũ kỹ sư ứng dụng giàu kinh nghiệm của Solid & Soft trực tiếp đến khảo sát dòng máy CNC Fanuc tại xưởng của doanh nghiệp, phân tích cấu trúc điều khiển và xây dựng file Post-processor hoàn toàn tương thích. Khách hàng sử dụng bản quyền Mastercam chính hãng qua Solid & Soft luôn nhận được sự hỗ trợ kỹ thuật tận nơi, tích hợp chu trình Mastercam Probing, đo kiểm chạy thử máy an toàn và đào tạo chuyển giao công nghệ lập trình bài bản.
Liên hệ ngay với đại lý Solid & Soft để được tư vấn nâng cấp bộ post processor fanuc cnc chuẩn xác nhất, giúp tối ưu hiệu suất vận hành hệ thống máy CNC của bạn.