Trong ngành gia công kết cấu thép và chế tạo kim loại, có một sự thật phũ phàng mà bất kỳ kỹ sư hay người thợ nào cũng phải đối mặt: bạn có thể tạo ra một mối hàn hoàn hảo về mặt cấu trúc, nhưng cuối cùng vẫn nhận về một sản phẩm bị cong vênh, biến dạng không thể chấp nhận được.
Công sức tinh chỉnh, nắn nguội, thậm chí là phải gia công lại không chỉ gây lãng phí thời gian, vật tư mà còn bào mòn lợi nhuận và uy tín của doanh nghiệp.
Vậy tại sao hiện tượng này lại xảy ra, ngay cả khi chúng ta đã kẹp chặt vật hàn rất kỹ? Và tại sao các phương pháp chúng ta vẫn đang dùng dường như chỉ là “chữa cháy” tạm thời? Trong bài viết này, Solid & Soft sẽ cùng bạn phân tích đến tận gốc rễ của vấn đề.
Thủ phạm chính: Gradient Nhiệt và sự Co ngót không đồng đều
Vấn đề không nằm ở tay nghề của người thợ hàn. Vấn đề nằm ở bản chất vật lý của kim loại. Toàn bộ quá trình biến dạng có thể được tóm gọn trong một chu trình tự nhiên không thể tránh khỏi:
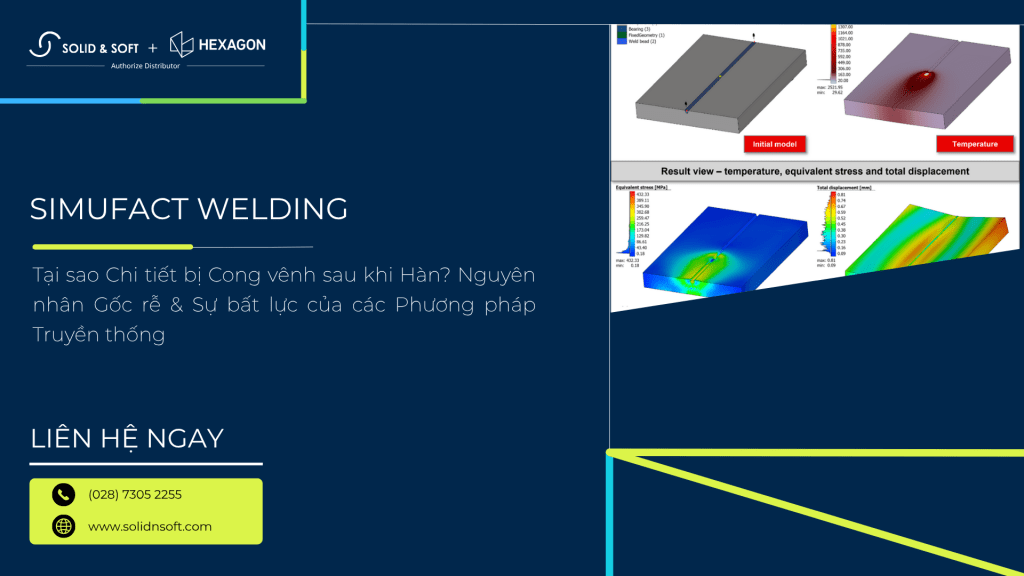
- Nung nóng Cục bộ và Giãn nở: Hồ quang hàn tạo ra một nguồn nhiệt cực lớn (hàng ngàn độ C) tập trung tại một khu vực rất nhỏ. Kim loại tại vùng này và vùng ảnh hưởng nhiệt (HAZ) xung quanh nóng lên cực nhanh và giãn nở. Tuy nhiên, phần kim loại ở xa hơn vẫn nguội và giữ nguyên kích thước, tạo ra một lực cản, gây ra ứng suất nén bên trong vật liệu.
- Làm nguội và Co ngót: Khi nguồn nhiệt di chuyển đi, vùng kim loại nóng bắt đầu nguội đi và co ngót lại. Vì trước đó nó đã bị “nén” ở trạng thái nóng, nên khi co lại, nó sẽ kéo các phần kim loại xung quanh với một lực rất lớn, gây ra ứng suất kéo.
- Kết quả: Ứng suất dư và Biến dạng: Sự co ngót không đồng đều này tạo ra một cuộc “giằng co” lực bên trong vật liệu. Khi lực kéo này đủ lớn để thắng được độ cứng của kết cấu, nó sẽ gây ra biến dạng vĩnh viễn. Đó chính là hiện tượng cong vênh, xoắn verd mà chúng ta nhìn thấy.
Nói một cách đơn giản, biến dạng sau khi hàn là kết quả vật lý tất yếu của sự giãn nở và co ngót không đồng đều của kim loại.
Figure 1 Nguyên nhân gây biến dạng sau khi hàn do nhiệt
Tại sao các Phương pháp Truyền thống không còn đủ hiệu quả?
Để đối phó với biến dạng, các xưởng sản xuất đã áp dụng nhiều phương pháp dựa trên kinh nghiệm. Tuy nhiên, mỗi phương pháp đều có những hạn chế chí mạng.
- Kẹp chặt bằng Đồ gá (Fixtures)
- Cách hoạt động: Dùng đồ gá cứng vững để “ghìm” chi tiết, chống lại lực co ngót.
- Hạn chế:
- Không triệt tiêu ứng suất: Đồ gá chỉ “giữ” cho chi tiết không biến dạng trong lúc hàn. Ứng suất dư vẫn còn đó. Khi tháo đồ gá, chi tiết vẫn có thể bị biến dạng trở lại, hoặc tệ hơn, ứng suất này có thể gây nứt gãy trong quá trình sử dụng.
- Tốn kém: Chế tạo đồ gá cho các kết cấu lớn và phức tạp rất tốn chi phí và thời gian.
- Trình tự hàn Hợp lý (Welding Sequence)
- Cách hoạt động: Hàn các mối đối xứng, hàn ngược chiều biến dạng… để các lực co ngót triệt tiêu lẫn nhau.
- Hạn chế:
- Phụ thuộc kinh nghiệm: “Hợp lý” là một khái niệm rất trừu tượng, phụ thuộc 100% vào kinh nghiệm của người thợ cả. Với các kết cấu phức tạp, việc “đoán” đúng trình tự gần như là không thể.
- Không nhất quán: Hai người thợ khác nhau có thể cho ra hai kết quả khác nhau.
- Gia nhiệt trước (Pre-heating) hoặc Xử lý nhiệt sau khi hàn (PWHT)
- Cách hoạt động: Giảm gradient nhiệt hoặc giải phóng ứng suất dư.
- Hạn chế:
- Cực kỳ tốn kém: Tiêu tốn rất nhiều năng lượng, đặc biệt với các chi tiết lớn.
- Phức tạp: Đòi hỏi thiết bị chuyên dụng và kiểm soát quy trình nghiêm ngặt.
- Nắn nguội hoặc Gia nhiệt để Nắn thẳng
- Cách hoạt động: Dùng lực cơ học hoặc nhiệt để sửa lại chi tiết bị cong.
- Hạn chế:
- Là “chữa cháy”: Đây là phương pháp xử lý hậu quả, không phải phòng ngừa. Mọi chi phí về thời gian và nhân công đã bị lãng phí.
- Rủi ro hỏng hóc: Có thể gây ra các vết nứt vi mô hoặc làm thay đổi cơ tính của vật liệu.
Điểm mù cốt lõi: Thiếu khả năng “Dự đoán”
Điểm chung của tất cả các phương pháp trên là gì? Chúng đều là những hành động phản ứng (reactive). Chúng ta hành động dựa trên kinh nghiệm, trên những gì đã xảy ra trong quá khứ, và hy vọng rằng lần này kết quả sẽ tốt hơn.
Chúng ta thiếu đi yếu tố quan trọng nhất để kiểm soát vấn đề một cách triệt để: khả năng dự đoán chính xác.
- Chúng ta không thể nhìn thấy các trường ứng suất đang hình thành bên trong vật liệu.
- Chúng ta không thể biết trước trình tự hàn A sẽ hiệu quả hơn trình tự B bao nhiêu phần trăm.
- Chúng ta không thể định lượng được mức độ biến dạng cuối cùng sẽ là bao nhiêu mm.
Chừng nào chúng ta còn làm việc trong sự “mù mờ” này, chừng đó chúng ta vẫn sẽ tiếp tục mắc kẹt trong vòng lặp “hàn – đo – sửa”.
Vậy, có cách nào để “Nhìn thấy trước” Biến dạng?
Câu trả lời là có. Công nghệ hiện đại đã cho phép chúng ta làm điều đó.
Thay vì phải chế tạo và hàn thử, chúng ta có thể mô phỏng toàn bộ quá trình trên máy tính, nhìn thấy rõ sự phân bố nhiệt độ, sự hình thành ứng suất và dự đoán chính xác hình dạng cuối cùng của sản phẩm.
Bạn đã sẵn sàng để chuyển từ “Chữa cháy” sang “Phòng ngừa”?
Trong bài viết chuyên sâu tuần tới, Solid & Soft sẽ giới thiệu công nghệ mô phỏng hàn tiên tiến giúp bạn làm chủ hoàn toàn vấn đề biến dạng và ứng suất dư.
Solid & Soft – Nhà phân phối ủy quyền phần mềm Hexagon tại Việt Nam.
Chuyên cung cấp các giải pháp CAD/CAM/CAE : EDGECAM, VISI, WORKNC, RADAN, NCSIMUL, ADAMS, ACTRAN, MARC, MSC NASTRAN, CRADLE CFD, APEX, SIMUFACT tại Việt Nam.
Để biết thêm thông tin vui lòng liên hệ:
Hotline: (028) 7305 2255
Website: https://solidnsoft.com/hexagon-vn